JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Kävele melkein minkä tahansa metallinvalmistusliikkeen läpi ja kuulet saman keskustelun. Uusi osamuoto saapuu, meisti on leikattava uudelleen ja puristin seisoo tyhjäkäynnillä kaikkien odottaessa. Laser-sammutustekniikka kasvoi juuri tästä turhautumisesta. Sen sijaan, että karkaistu meisti osuisi arkkiin, fokusoitu lasersäde seuraa aihion ääriviivoja ohjelmistoon tallennettua polkua pitkin. Vaihda piirustus, vaihda ohjelmaa, ja seuraava tyhjä tulee näkyviin minuuteissa viikkojen sijaan. Valmistajille, jotka työskentelevät kelalla, idea on kypsynyt joksikin suuremmaksi: täydelliset linjat, jotka kelaavat, tasoittavat, leikkaavat ja pinoavat ilman puristinta missään vaiheessa.
Kuinka Laser Blanking -tekniikka eroaa Die Blankingista
Molemmat menetelmät tekevät litteästä materiaalista muotoillun aihion. Fysiikka tuskin voisi kuitenkin olla erilainen, ja tämä ero muokkaa jokaista seuraavaa päätöstä.
Tyhjennyssuulake on tarkkuusleikkaustyökalu, joka on rakennettu yhdelle ääriviivalle. Se on nopea, se on toistettavissa, ja kun se on käynnissä, osan hinta on erittäin alhainen. Mitä se ei voi tehdä, on muuttaa mieltään. Jokainen uusi geometria tarkoittaa uusia työkaluja, uutta koeaikaa ja uutta puristusviritystä. Pitkäaikaisissa ohjelmissa, joissa on vakaa rakenne, tämä kauppa on edelleen järkevää.
Lasersammutus toimii päinvastoin. Rakennettavaa ei ole työkalua, vain ladattava leikkausohjelma. Insinöörit voivat vaihtaa alumiinipaneelin ja lujan teräskannattimen välillä saman työvuoron aikana, ja prototyypit voivat toimia samoilla laitteilla kuin tuotantoosat. Kompromissit ovat myös erilaisia: läpimeno riippuu leikkauspituudesta eikä iskun nopeudesta, ja materiaalin paksuudesta tulee todellinen rajoitus yksityiskohdan sijaan.
- Työkalukustannukset siirtyvät osakohtaisesta muotista ohjelmaan osaa kohden.
- Vaihto mitataan minuuteissa, ei viikoissa.
- Reunojen laatu riippuu tarkennuksesta, kaasusta ja nopeudesta pikemminkin kuin meistinvälistä.
- Erittäin suuret volyymit suosivat edelleen hyvin rakennettua suulaketta.
Kelasyöttöisen lasersammutuslinjan sisällä
Suurin osa tuotannossa olevista lasersammutusmenetelmistä ei ole käsin syötettyä litteää arkkia. Se alkaa kelasta, ja laseria ympäröivä laitteisto tekee suurimman osan työstä.
Kelojen käsittely, vaaitus ja syöttö
Teräs- tai alumiinikela saapuu tiukasti kierrettynä kantaen vierimisen aiheuttamia jännityksiä. Tuon materiaalin syöttäminen suoraan laseriin olisi virhe. Kelalla syötettävä lasersammutuslinja alkaa siksi kelauslaitteella, kuljettaa nauhan tarkkuustasoittimen läpi ja luovuttaa sen vasta sitten leikkausasemalle. Tasoittaja tekee muutakin kuin tasoittaa pintaa. Se vapauttaa sisäisen jännityksen, joten nauha pysyy tasaisena leikkauksen jälkeen, millä on merkitystä, koska palkin ohituksen jälkeen muotonsa ponnahtavaa aihiota ei voida korjata myöhemmin.
Leikkuupää, pesimä ja materiaalin tuotto
Laserpää kulkee nauhan yläpuolella materiaalin indeksoituessa tai liikkuessa jatkuvasti leikkausvyöhykkeen läpi. Koska palkki seuraa ohjelmaa eikä meistin ääriviivoja, aihiot voidaan upottaa tiukasti toisiaan vasten. Sieltä tulee suuri osa säästöistä. Perinteinen tasolaser-sammutus alkaa yleensä suorakaiteen muotoisilla aihioilla, joista voi jäädä molemmille puolille noin 2,4 tuumaa romua ennen kuin aihio edes leikataan. Kelalla syötetty sisäkkäisyys poistaa suuren osan tästä jätteestä ja antaa saman kelan tuottaa enemmän valmiita osia.
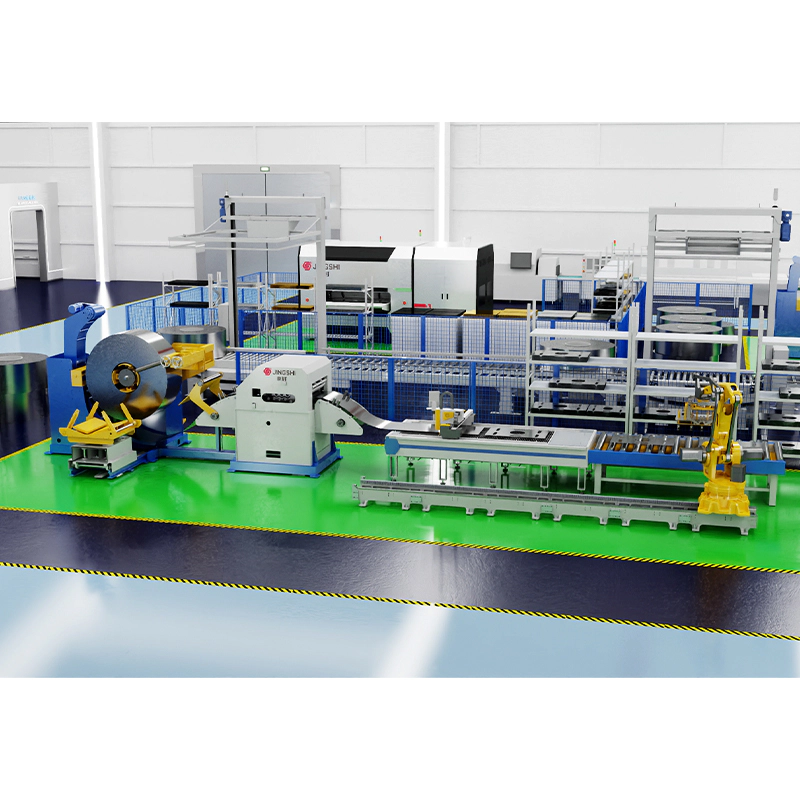 Kelasyöttöinen käämitystasoitus lasertasoituslinja Integroitu kelasyöttöjärjestelmä yhdistää kelan purkamisen, tarkkuustasoituksen, servosyötön, laserleikkauksen ja automaattisen pinoamisen muuttaakseen sisäkkäiset kelasuunnitelmat valmiiksi aihioiksi. Näytä tuote →
Pinoaminen ja osien käsittely
Leikkauksen jälkeen aihiot erotetaan ja pinotaan, usein robotilla tai portaalilla, joka nostaa ne irti linjasta. Luurankoromu kääritään tai pilkotaan ja lähetetään kierrätykseen. Mitä tasaisemmin tämä linjan pää kulkee, sitä enemmän laserin nopeus todella muuttuu ulostuloksi.
Miksi vaaituslaatu ratkaisee tyhjän tarkkuuden
Jos voisimme antaa yhden neuvon kenellekään, joka määrittelee tämän tyyppisiä laitteita, se olisi tämä: käytä tasoittamiseen yhtä paljon aikaa kuin käytät laseriin. Aaltoileva nauha muuttaa suuttimen ja materiaalin välistä etäisyyttä hetkestä toiseen, eikä leikkauspää koskaan saa tarvitsemaansa vakaata polttoväliä. Tuloksena on epäyhtenäinen uurreleveys, kuonaa alapuolella ja reunat, jotka vaihtelevat kelan päistä toiseen.
Jäljellä oleva stressi on hiljaisempi ongelma. Jos sitä ei poisteta ennen leikkaamista, se jakaa itsensä uudelleen heti, kun ääriviivat ovat valmiit, ja pöydällä mitattuna täysin tasainen aihio käpristyy heti, kun se nostetaan. Muotoilu tai hitsaus poistaa sitten virheen, joka tapahtui vastavirtaan. Hydrauliset tasoituskoneet, joissa on tarkasti ohjattu telan tunkeutuminen, hoitavat tämän vaiheen kunnolla, ja ero näkyy valmiin aihion tasaisuudessa, ei missään teknisessä arkissa.
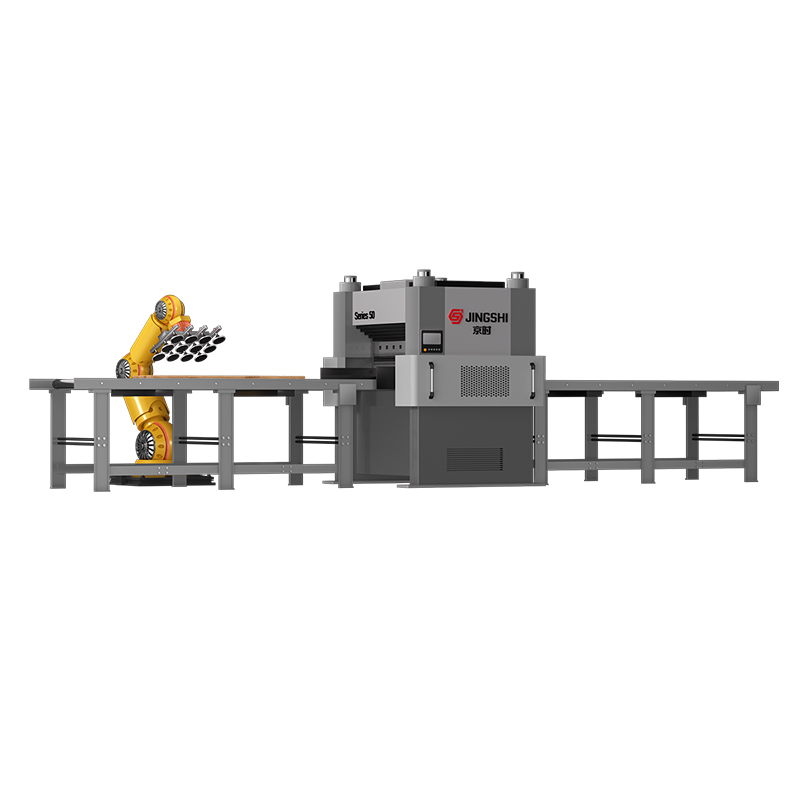
 JingShi 50 -sarjan nelipylväinen hydraulinen tarkkuustasoituskone Hydraulinen tarkkuustasoitus poistaa sisäisen jännityksen ja vääntymisen keskipaksuista levyistä ja tukee litteämpiä aihioita ennen laserleikkausta tai jälkimuovausta. Näytä tuote →
Materiaalit ja paksuus: mitä palkki käsittelee hyvin
Lasersammennus on miellyttävää miedolla teräksellä, erittäin lujalla niukkaseosteisella teräksellä, ruostumattomalla teräksellä ja alumiinilla. Paksuus on paikka, jossa odotuksia on säädettävä. Ohuet ja keskikokoiset mittarit leikkaavat nopeasti ja siististi, kun taas raskaampi levy hidastaa prosessia ja ajaa talouden takaisin kohti mekaanisia menetelmiä. Alla oleva taulukko on karkea opas kolmen yleisen lähestymistavan vertailuun.
| Aspekti | Kuoleman tyhjennys | Tasosammennus laserilla | Kelasyöttöinen lasersammennus |
|---|---|---|---|
| Työkalu osaa kohti | Omistettu kuoppa | Ei mitään | Ei mitään |
| Muodon muutos | Uusi kuoppa ja koe | Uusi ohjelma | Uusi ohjelma |
| Materiaalin tuotto | Hyvä sisäkkäisissä muottiasetteluissa | Alemmat, suorakaiteen muotoiset aihiot | Korkea, tiukka pesimä |
| Reunan kunto | Leikattu reuna | Puhdista laserreuna | Puhdista laserreuna |
| Läpäisykyky | Erittäin korkea | Kohtalainen | Korkea ohuella tai keskipitkällä tasolla |
| Paras istuvuus | Pitkät, vakaat ohjelmat | Pieni volyymi, litteä arkki | Joustava kelojen valmistus |
Minne Laser Blanking Technology sopii todelliseen tuotantoon
Käytännössä tekniikka ansaitsee paikkansa aina, kun muodot muuttuvat nopeammin kuin työkalubudjetit sallivat. Autoteollisuuden toimittajat käyttävät sitä koripaneeleissa, rakennetuissa ja lämpösuojissa, joissa yksi alusta voi jakaa useita aihioversioita – malli, jota näemme usein autojen ja moottoripyörien osien tuotanto . Sähkökaappivalmistajat, hissikomponenttien valmistajat ja laitevalmistajat kohtaavat saman paineen: paljon osanumeroita, maltillisia määriä ja vähän kärsivällisyyttä työkalujen läpimenoaikoihin.
Raskaimmilla teollisuudenaloilla on oma versio kysymyksestä. Kun sekä levyn paksuus että tasaisuustoleranssi nousevat, leikkausaseman edessä työskentelevä paksulevytasoituskone on yleensä järkevämpi investointi kuin laserin työntäminen sen mukavan kantaman ulkopuolelle.
Beyond Blanking: The Rest of the Line
Sulkuviiva on harvoin ainoa laitteisto, jota laitos tarvitsee. Monet valmistajat yhdistävät sen pituussuunnassa leikattujen suorakaiteen muotoisten osien siimaan tai yhdistettyyn kela-, tasoitus- ja lävistyslinjaan, jossa muovaus seuraa leikkaamista. Nämä kokoonpanot kannattaa ymmärtää ennen ostopäätöstä, ja olemme kirjoittaneet niistä yksityiskohtaisemman katsauksen kelasyöttöinen lasersammennus ja linjan kokoaminen .
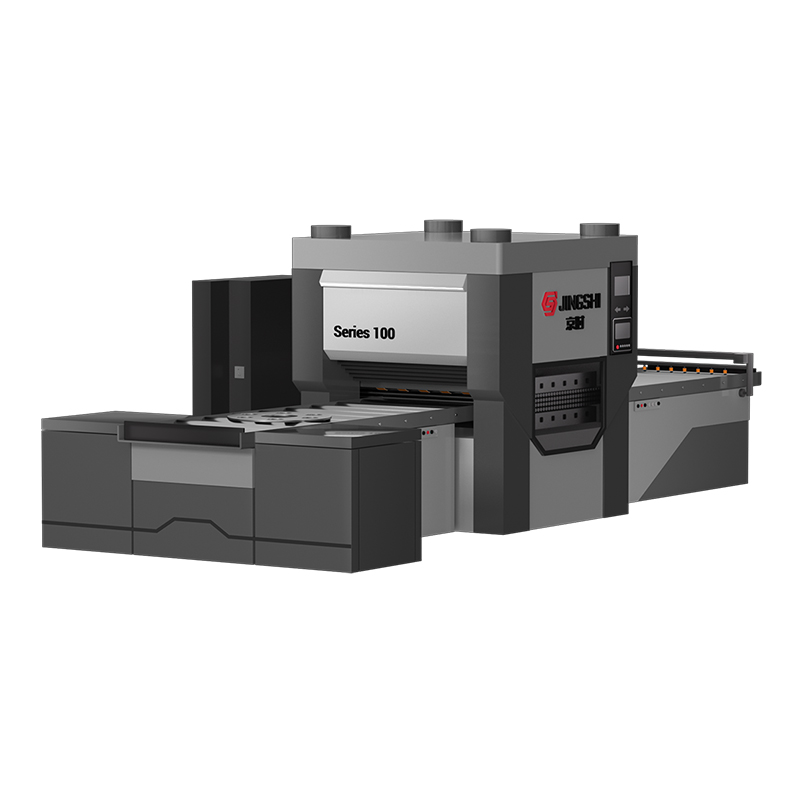
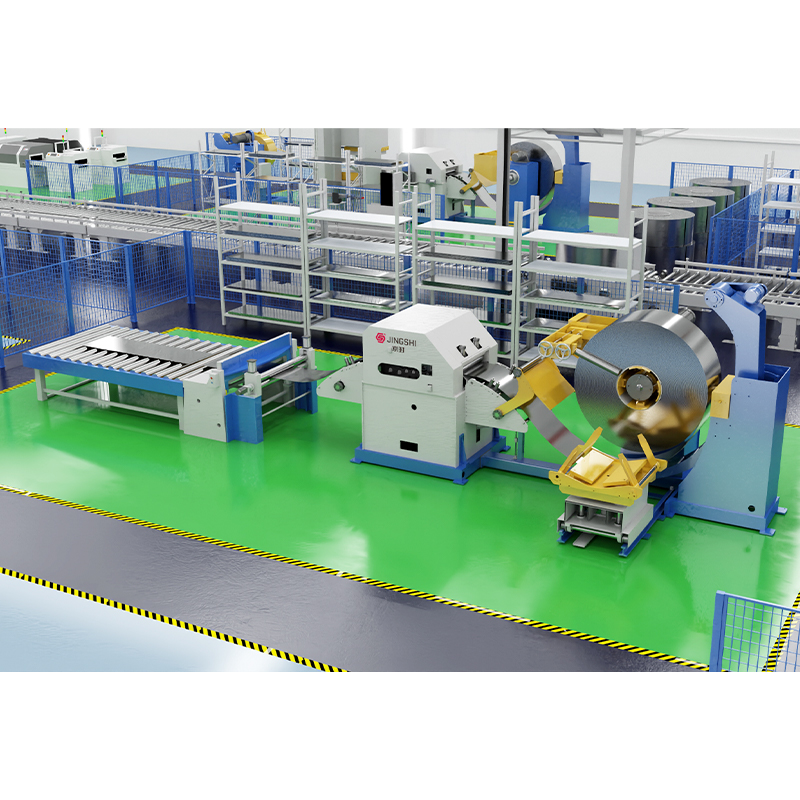 Erittäin tarkka Decoiler-suoristinsyöttölaite, leikattu pituussuunnassa Automatisoidussa CTL-linjassa yhdistyvät kelaus, tarkkuustasaus, servosyöttö ja nopea leikkaus, mikä mahdollistaa tarkan alumiinin ja ruostumattoman teräksen leikkauspituuden. Näytä tuote →
Kysymyksiä ennen sitoutumista
- Mitä tasaisuutta tuotteeni todella vaatii? Tasoitustietojen tulee seurata osaa, ei koneesitettä.
- Mikä on paksuin materiaali, jota aion realistisesti ajaa seuraavan viiden vuoden aikana?
- Kuinka monta osanumeroa muuttuu vuodessa? Tämä määrä, enemmän kuin määrä, ratkaisee, kannattaako joustavuus.
- Pystyykö siima käsittelemään kelan leveyksiä, painoja ja sisähalkaisijoita ilman ylimääräistä käsittelyä?
- Mitä tapahtuu romulle ja valmiille aihioille rivin lopussa?
- Miten laitteet testataan ennen lähettämistä – materiaalini kanssa vai vakionäytteellä?
Tämä viimeinen kohta ansaitsee painotuksen. Tasaisuus ja leikkauslaatu on helpoin arvioida käyttämäsi materiaalin perusteella. Jokaisen koneen tasomaisuuden, kuormituskäyttäytymisen ja melun testaaminen ennen kuin se lähtee tehtaalta on meidän mielestämme kiistaton tapa, koska linjaa, joka toimii hyvin vain demovarastossa, ei ole todellisuudessa todistettu.
Lasersammutustekniikka ei korvaa jokaista puristinta ja stanssausta tehtaalla. Se on erilainen vastaus tiettyyn ongelmaan: kuinka tehdä aihiot nopeasti, kun muoto muuttuu jatkuvasti ja työkalubudjetti ei veny. Kun tasoitusvaihe on suunniteltu oikein ja linja on konfiguroitu todellisen materiaalisi ympärille, tulokset näkyvät siellä, missä niillä on merkitystä – litteämmät aihiot, vähemmän romua ja tuotantoaikataulu, joka ei enää odota stanssausta.