JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Metallintyöstöautomaatiota kuvataan yleensä robotiikkatarinaksi, mutta jokainen, joka on viettänyt koko työvuoron kelalinjan vieressä, tietää, että se on vain puolet siitä. Käsivarsi linjan lopussa on harvoin ongelma. Todellinen työ on pitää arkki tasaisena, syöttö johdonmukainen ja materiaali liikkuu turvallisesti asemalta toiselle tunti toisensa jälkeen ja vuoro vuorossa.
Vuodesta 2016 lähtien Suzhoun tiimimme on suunnitellut, rakentanut ja ottanut käyttöön hydraulisia tarkkuustasoituskoneita, kelojen tasoituslinjoja ja työpajan nostolaitteita valmistajille, jotka valmistavat autonosia, tarkkuuslevyjä, hissikomponentteja, maatalouskoneita, sahanteriä, tarkkuusleimausta, profiilien tuotantoa ja sähkösovelluksia. Olemme koneenrakentajia emmekä ohjelmistotoimittajia, ja vietämme päivämme tasaisuustoleransseissa, syöttömäärissä ja hydraulipiireissä. Seuraavassa on käytännön näkemys siitä, missä metallinkäsittelyn automaatio aidosti ansaitsee pysyvyyden.
Mitä metallinkäsittelyautomaatio todella kattaa
Se auttaa jakamaan aiheen kolmeen kerrokseen, koska jokainen epäonnistuu eri tavalla ja jokaista yleensä puolustaa eri henkilö tehtaalla. Niiden kohtelu yhtenä projektina johtaa siihen, että budjetit ja odotukset menevät pieleen.
Ensimmäinen kerros on prosessinohjaus. Ohjelmoitavat ohjaimet, ihmiskoneen liitännät, servoventtiilit ja anturit päättävät, kuinka paljon voimaa tasauslaite käyttää, kuinka pitkälle syöttölaite etenee ja milloin linja pysähtyy. Tarkkuustasoituskoneessa tämä kerros pitää rullan asennon, välin ja paineen toistettavana vaihdon ensimmäisestä osasta viimeiseen. Kun se on heikko, käyttäjät kompensoivat käsin, ja laatu ajautuu paneelissa seisovan henkilön mukana.
Toinen kerros on materiaalivirta: kelan purku, tasoitus, syöttö, leikkaus ja lävistys yhdistettynä yhdeksi jatkuvaksi jaksoksi. Tässä automaatio poistaa kaksinkertaisen käsittelyn, lyhentää vaihtoa ja tekee tulosteesta ennustettavan sen sijaan, että se olisi riippuvainen siitä, kuinka nopeasti joku pystyy lataamaan seuraavan aihion.
Kolmas kerros on käsittely ja nosto, joka kattaa kaiken toimituksen purkamisesta valmiin osan asettamiseen lavalle. Se on vähiten hohdokas kerros ja usein se, joka päättää, pystyykö kauppa käymään koneidensa nopeuksilla.
| Kerros | Tyypilliset varusteet | Ongelma poistuu |
|---|---|---|
| Prosessin ohjaus | PLC, HMI, servoventtiilit, anturit | Painepoikkeama, arvailu, tasaisuusvaihtelu |
| Materiaalivirtaus | Decoiler, tasoitus, servosyöttö, leikkuri, laser | Kaksinkertainen käsittely, hidas vaihto, arvaamaton teho |
| Käsittely ja nosto | Puominosturit, taitettavat nosturit, manipulaattorit, tyhjiönostimet | Väsymys, pinnan naarmut, nostovammat |
Useimmat pettymys automaatioprojektit, joissa meitä pyydetään auttamaan, eivät ole epäonnistuneet ylimmällä tasolla. He ohittivat yhden muista, eikä linja koskaan toimittanut sitä kurssia, jolla se myytiin.
Miksi vaaitus ratkaisee, toimiiko loput linjasta
Sisäinen stressi on näkymätöntä, kunnes se saavuttaa seuraavan prosessin. Kela, joka näyttää hyväksyttävältä telineessä, voi leikata leveämmän uurteen laserilla, vääntyä hitsauksen jälkeen, ponnahtaa takaisin leimaussuulakkeessa tai näyttää aaltoilevaa, kun se on maalattu. Tästä syystä linjaa nopeuttava automaatio ilman tasaisuuden hallintaa tuottaa yksinkertaisesti romua nopeammin. Tasaisuus ei ole kosmeettista; se on perusta, jolla toleranssiketjun loppuosa seisoo.
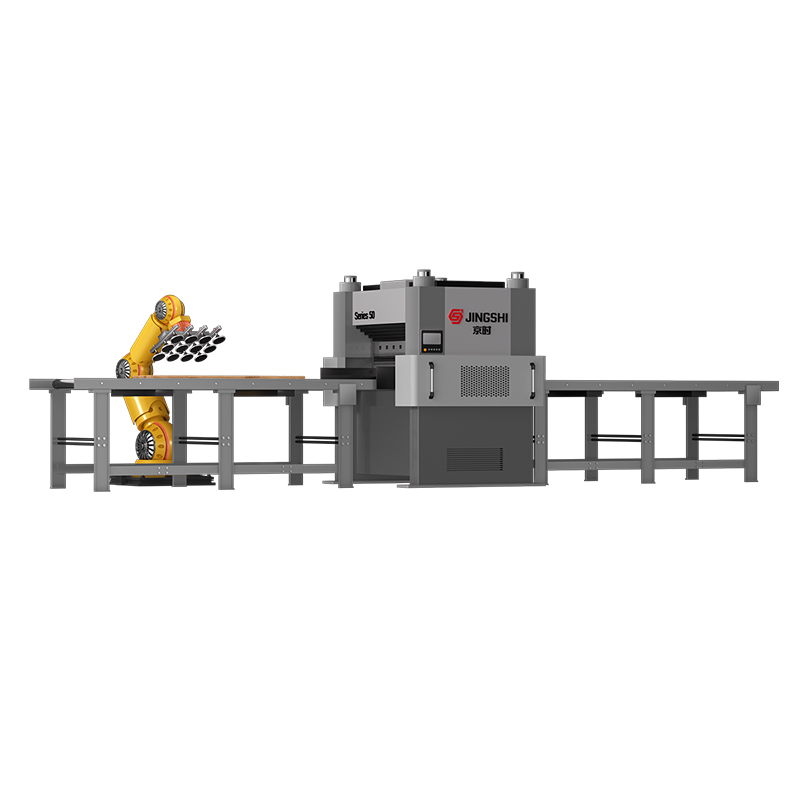
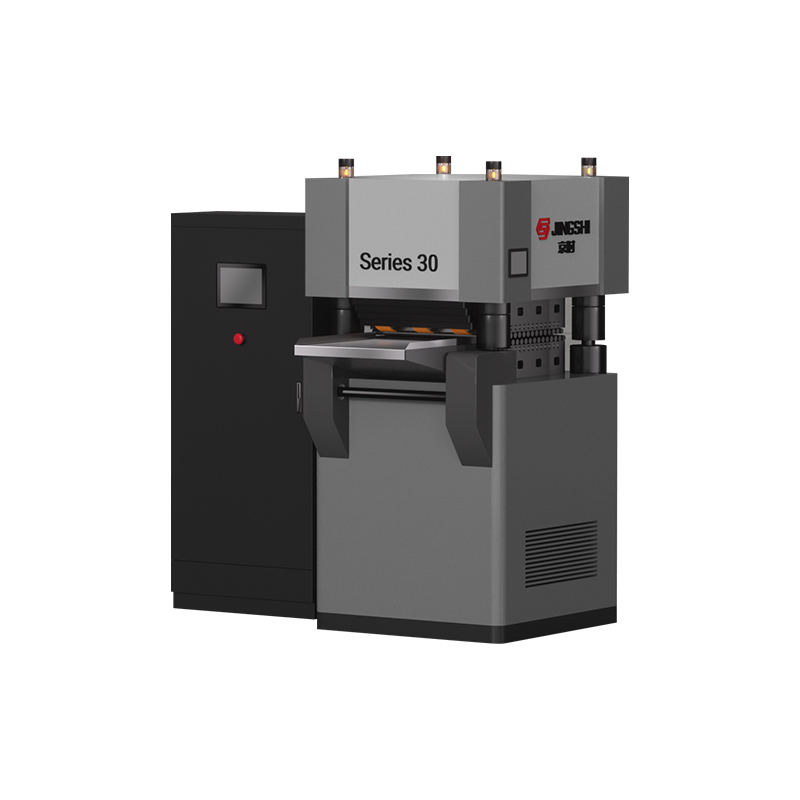
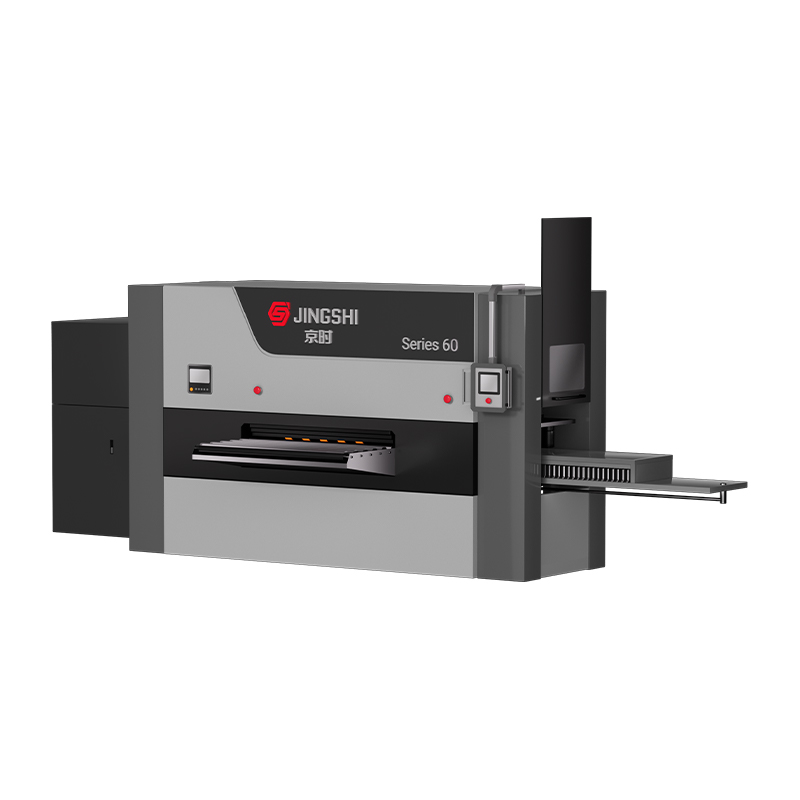
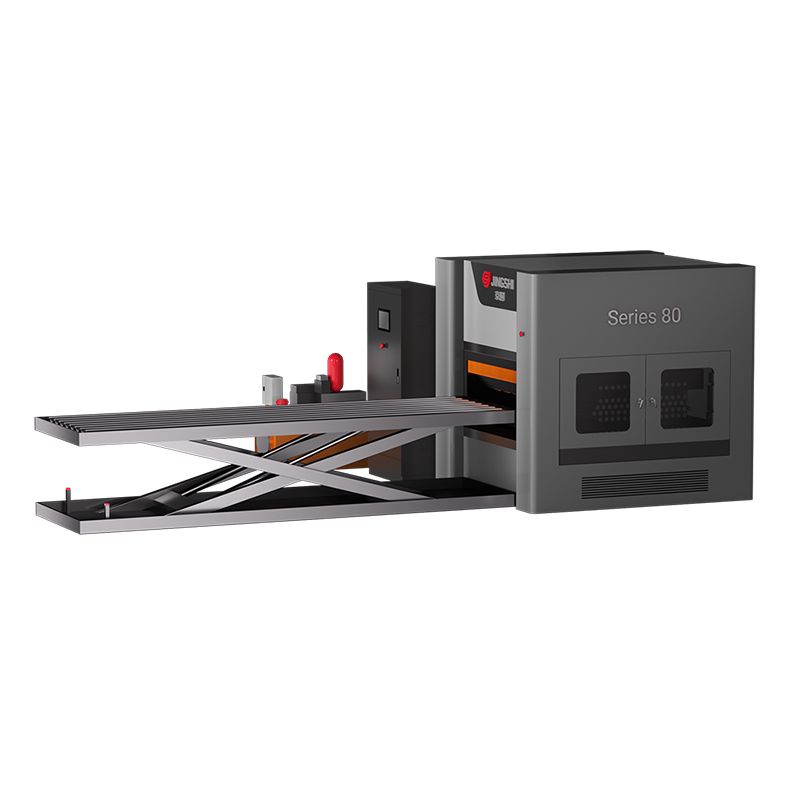
Hydrauliset tasoituskoneemme on järjestetty niiden tehtävien mukaan. 40-sarja tähtää raskaaseen tarkkuuteen, 50-sarja käyttää nelipylväistä rakennetta älykkäällä tarkkuusohjauksella, 60-sarja on rakennettu paksuille levyille ja korkealle suorituskyvylle, ja 80-sarja tähtää ultratarkkuuteen raskaalla levyllä. Nimeäminen heijastaa sitä, miten ajattelemme valinnasta: materiaalin paksuus, osan paino ja tasaisuuserittely ohjaavat valintaa paljon ennen kuin hinta.
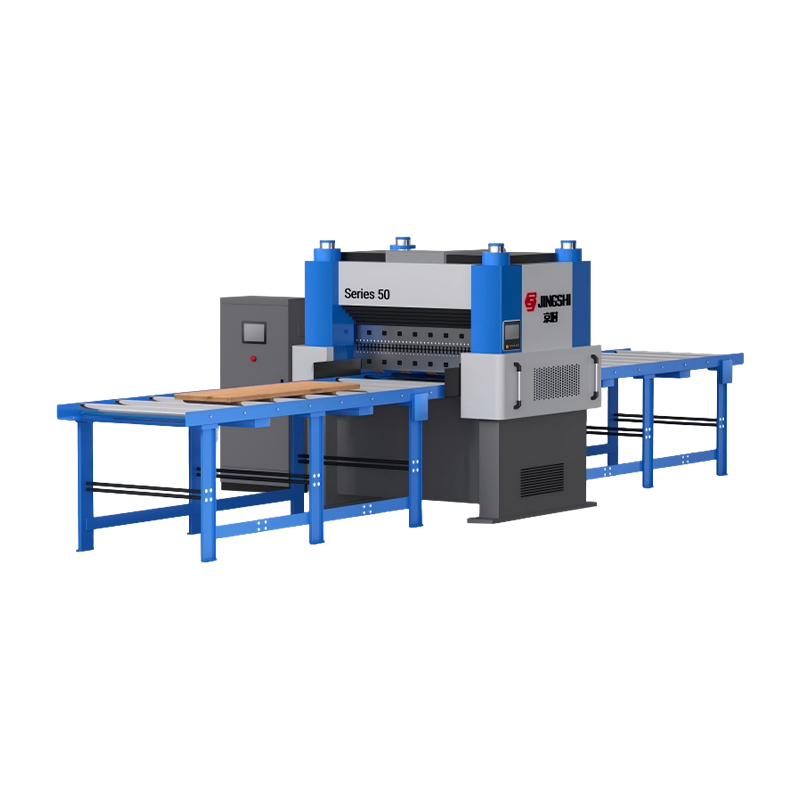 50-sarjan nelipylväinen hydraulinen älykäs tarkkuustasoituskone JingShi 50 -sarjan hydraulinen tasoituskone 0,8-5 mm metallilevyille. Sisältää 4-pylväisen jäykkyyden älykkään säädön ±0,01 mm:n tasaiselle tasolle. Pyydä tarjous. Näytä tuote →
Käytännössä tärkeintä on toistettavuus. Reseptin säilytys, suljetun kierron paineen korjaus ja vakaa hydrauliikka mahdollistavat saman työn maanantaiaamuna ja perjantai-iltana samaan tulokseen, mitä automatisoitu linja alavirtaan vaatii.
Kelasta valmiiseen osaan: Automatisointi koko linjan yli
Kun tasoitus on hallinnassa, luonnollinen seuraava askel on liittää se ympärillä oleviin prosesseihin. Kelan käsittelylinja on tyypillisesti yksi kolmesta muodosta. Ensimmäiset kela- ja tasoituskelat ennen lasersammutusta, jolloin saadaan litteitä aihioita tai valmiita profiileja suoraan kelasta. Toinen kela kelaa, tasoittaa ja syöttää leikkuriin leikkaustyötä varten, jossa tarkkuus pysäytyksessä ja syötteen tasaisuus ovat koko peli. Kolmas yhdistää kelan purkamisen, tasauksen, servosyötön ja lävistyksen yhdeksi synkronoiduksi järjestelmäksi.
Lasersammennusjärjestely sopii liikkeille, jotka haluavat leikata erillisen aihion vaiheen, kun taas mittatilauskokoonpano sopii toimiin, jotka vaativat kontrolloituja pituuksia puhtaalla, tasaisella reunalla. Molemmat riippuvat tasoittimen ja syöttölaitteen sopimisesta keskenään, sillä väärällä hetkellä saapuva litteä levy on silti huono osa.
Suuren volyymin lävistyksiä varten rakennamme kolmi-yhdessä-servosyöttöjärjestelmän, joka yhdistää kelan purkamisen, tasoituksen ja ruokinnan puristimeen. Servosyöttö hoitaa ajoituksen, tasoitus tasaisuuden ja puristin näkee joka vedolla samalla tavalla käyttäytyvän materiaalin.
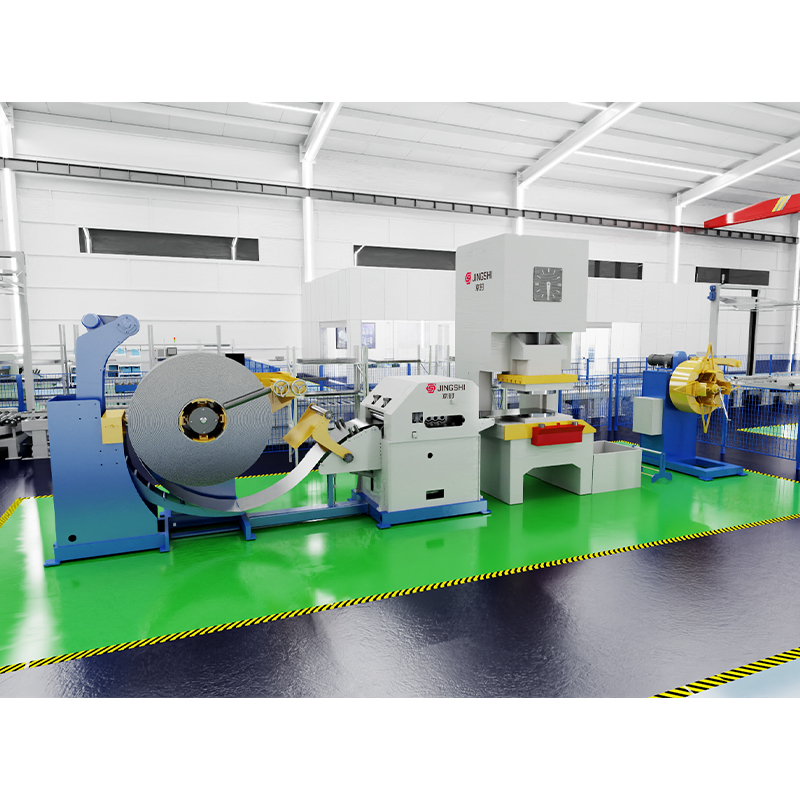 Nopea Decoiler suoristimen syöttölaitteen lävistyslinja (3-in-1 servosyöttöjärjestelmä) Virtaviivaista metallileimausprosessiasi tarkkuusautomaatiolla, joka on suunniteltu nykyaikaiseen tuotantoon, 3-in-1 Decoiler-suoristinsyöttimen lävistyslinjamme integroi... Näytä tuote →
Jos vielä vertaat kokoonpanoja, meidän kelan käsittelylinjan ostajan opas käsittelee leikkaus-, pituusleikkauksen ja puristussyötön eroja, jotta voit sovittaa rivin tilausvalikoimaasi luettelosivun sijaan.
Viimeinen mittari: Osaa suojaavan automaation käsittely
Käsittelyssä tapahtuu eniten vammoja ja naarmuja. Pelti on kömpelöä, raskasta ja anteeksiantamatonta, ja juuri tasoitettu osa voi menettää arvonsa heti, kun se vedetään teräspöydän yli tai pudotetaan pinoon.
Lähestymme tätä useilla vaihtoehdoilla yhden vastauksen sijaan. Sähköavusteiset manipulaattorit, joita on saatavana kiinteinä, siirrettävinä ja ripustetuina versioina, ottavat työkappaleen painon samalla kun käyttäjä hallitsee paikannusta. Puominosturit ja taittovarsiset nosturit kattavat kiinteitä työpisteitä ja liikkuvia nostotehtäviä. Tyhjiönostimet käsittelevät osia, joihin ei saa koskaan koskea käsin, pussimateriaalista ja laatikoista tynnyreihin, levyihin ja lasiin.
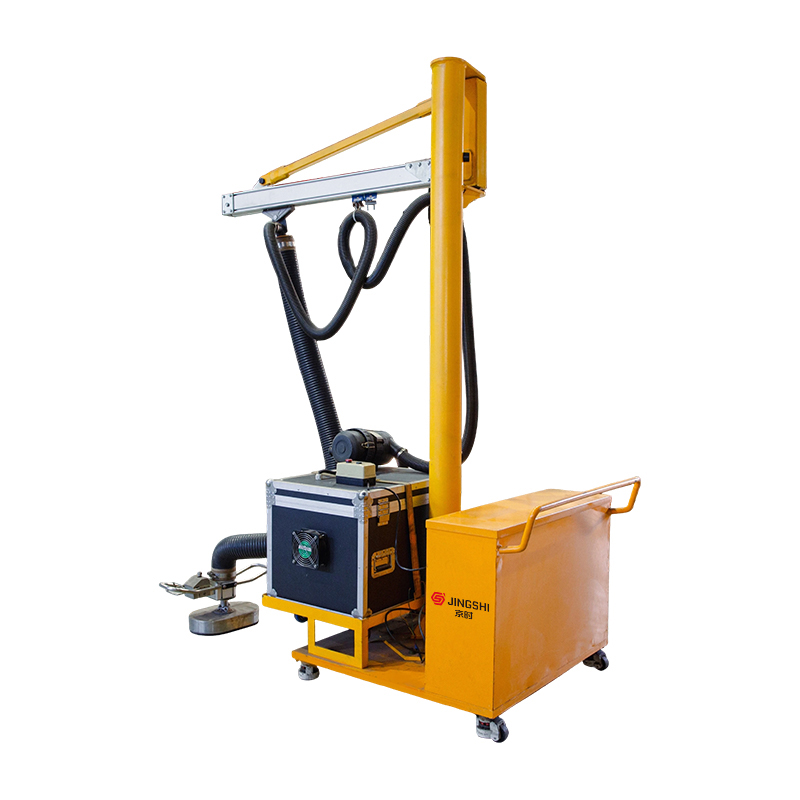 Siirrettävä imukupin nostokone Raskaiden kuormien siirtämisen useiden työpisteiden välillä ei pitäisi tarkoittaa koko koneen kokoonpanon siirtämistä joka kerta. JINGSHI Mobile Suction Cup -nostokone on rakennettu... Näytä tuote →
Valintakysymys on suoraviivainen: mitä nostetaan, kuinka usein ja kuinka paljon pintavaurioita ei voida hyväksyä. Vastaa näihin kolmeen ja laitetyyppi yleensä valitsee itsensä.
Oikean automaation tason valitseminen myymälällesi
Automaatio on harvoin kaikki tai ei mitään -päätös. Useimmat onnistuneet projektit alkavat yhdestä pullonkaulasta ja kasvavat sieltä, mikä pitää pääomariskin alhaisena ja antaa tiimille mahdollisuuden oppia hallittavassa mittakaavassa.
- Kartoita prosessi ja löydä todellinen rajoitus. Usein ei kaikki valittavat koneesta, vaan vaiheesta juuri ennen tai jälkeen.
- Määritä ongelman nykyiset kustannukset romussa, uudelleentyössä, ylityössä ja hitaassa suorituskyvyssä, joten investointitapaus perustuu numeroihin eikä näyttökertoihin.
- Tarkista materiaali, ei vain kone. Paksuusalue, myötöraja, kelan paino ja tasaisuusmäärittely määräävät, sopiiko tietty tasoitus tai syöttölaite.
- Suunnittele koneiden välinen rajapinta ajoissa. Syöttökorkeus, linjan nopeus ja signaalin kättelyt aiheuttavat enemmän käyttöönottoviiveitä kuin mekaaninen asennus.
- Vahvista tuki ennen allekirjoittamista. Varaosien saatavuus, etävianetsintä ja kuljettajan koulutus määräävät, kuinka suuren osan luvatusta suorituskyvystä pidät kolmantena vuonna.
Mitä odottaa, kun linja alkaa livenä
Jokainen toimittamamme kone testataan ennen kuin se lähtee tehtaalta, mukaan lukien tasaisuuden tarkkuustarkastukset, kuormitustestaus tuotantoolosuhteissa ja melun arviointi. Tämä rutiini on olemassa, koska tasoittaja, joka toimii hyvin tyhjässä konepajassa ja käyttäytyy eri tavalla täydellä kuormalla, ei ole valmis luovutettavaksi asiakkaalle.
Käyttöönotto on myös tapa, jossa tottumukset muodostuvat. Kuljettajien on ymmärrettävä, mitä ohjausjärjestelmä korjaa, ei vain mitä painikkeita painetaan, koska hyvin suunniteltu linja riippuu silti siitä, että ihmiset huomaavat, kun jokin muuttuu. Reseptien hallinta, rutiinihuolto ja hyllyssä säilytettävät varaosat pitävät suorituskyvyn tasaisena vielä pitkään sen jälkeen, kun asennusryhmä on palannut kotiin.
Rakennusautomaatio tallin ympärillä, tasainen levy
Metallinjalostuksen automaatio toimii parhaiten, kun se on rakennettu jo valmiiksi täsmällisille laitteille. Ohjausjärjestelmät voivat koordinoida koneita, mutta ne eivät voi korjata levyä, jota ei ole koskaan tasattu kunnolla. Tämä uskomus muokkaa kaikkea, mitä suunnittelemme, yksilöllisesti hydrauliset tarkkuustasoituskoneet kelojen käsittelylinjojen ja niitä ympäröivien nostolaitteiden viimeistelyyn.
Jos suunnittelet uutta linjaa tai yrität korjata sellaista, joka ei koskaan aivan saavuttanut tavoitetta, insinöörimme tarkastelevat mielellään materiaaliasi, toleranssejasi ja tilausyhdistelmääsi ja kertovat sitten rehellisesti, kuinka paljon automaatiota prosessisi voi ottaa tänään.