JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Lasersammennuslinja on yksi niistä investoinneista, joka näyttää tarjouslomakkeessa yksinkertaiselta ja muuttuu mielenkiintoisemmaksi joka päivä. Sen sijaan, että pinottaisiin arkkeja käsin, ladattaisiin puristinta ja maksettaisiin meististä aina, kun ääriviiva muuttuu, siima vetää materiaalia suoraan kelasta, tasoittaa sen ja leikkaa valmiita aihioita laserilla, jota ei koskaan tarvitse teroittaa. Sekaerillä ja usein vaihdetuilla kasveilla tämä ero näkyy ensimmäisen tuotantokuukauden aikana.
Suunnittelemme ja rakennamme tasoitus- ja kelojen käsittelylaitteita, joten samat käytännön kysymykset tavoittavat meidät uudestaan ja uudestaan: mitä linjan sisällä oikein on, mistä aihion laatu tulee ja milloin tämä on väärä kone ostaa? Alla käymme läpi nämä kysymykset siinä järjestyksessä, jossa ne tavallisesti esiintyvät projektikokouksessa.
Mikä on lasertyhjennysviiva?
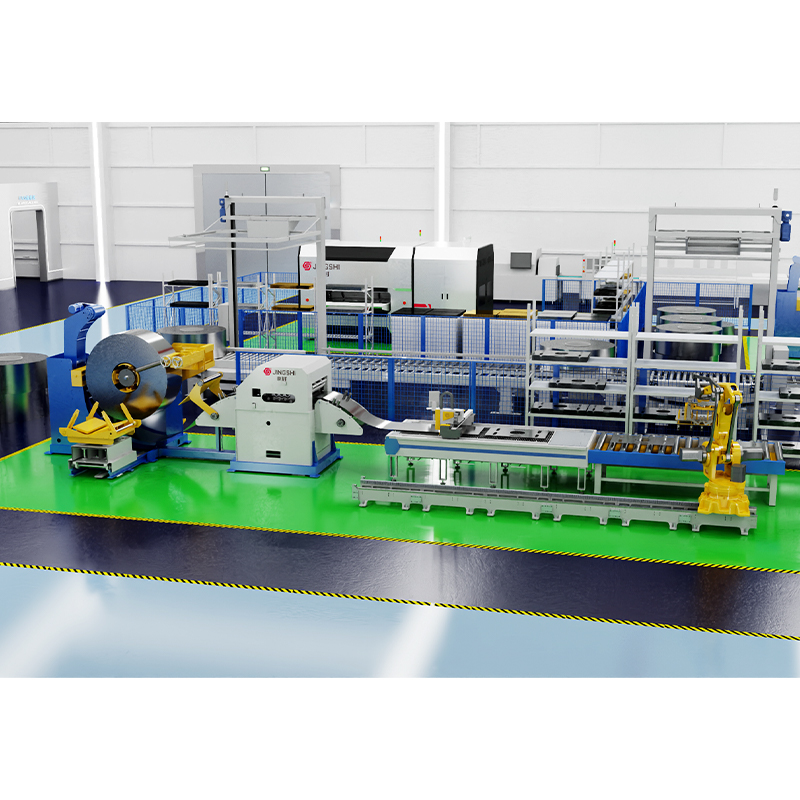
Lasersammutuslinja on kelasyöttöinen tuotantojärjestelmä, joka muuttaa nauhamateriaalin valmiiksi litteiksi aihioiksi käyttämällä laseria puristusmuotin sijaan. Kela kelataan auki, tasoitetaan ja syötetään jatkuvana nauhana leikkausasemalle, jossa yksi tai useampi laserpää seuraa osan ääriviivaa. Romurunko erotetaan, pilkotaan ja kuljetetaan pois, kun taas valmiit aihiot pinotaan automaattisesti ulostuloon.
Konseptin ydin on, että die on nyt ohjelma. Osasta toiseen vaihtaminen tarkoittaa uuden sisäkkäisen tiedoston lataamista, ei stanssauksen vetämistä puristimesta. Tämä yksittäinen ero muokkaa sitä, kuinka tehdas ajoittaa pieniä ja keskisuuria eriä.
Koska leikkausasema ei tarvitse mekaanisen puristimen vetoisuutta, lasersammutuslinjat asennetaan tavallisesti maan päälle. Ei ole puristuskuoppaa eikä erityisiä perustöitä, joten linja voi istua tavallisen logistiikkarakennuksen sisällä, ja se voidaan myöhemmin järjestää uudelleen huomattavasti pienemmällä kivulla.
Tyypillisiä materiaaleja ovat pehmeä teräs, korkealujuus ja kehittyneet korkealujuusteräkset sekä alumiini eripaksuuksilla. Prosessi sopii autojen rakenne- ja korin osiin, laitepaneeleihin, hissien komponentteihin, sähkökoteloihin ja muihin litteisiin osiin, joissa ääriviivan joustavuus on tärkeämpää kuin raakavedot minuutissa. Jos haluat tarkastella prosessia syvemmällä askel askeleelta, tiimimme kirjoitti taustakappaleen kelasyöttöinen lasersammennus joka kattaa edut ja sen taustalla olevat asennuspäätökset.
Linjan sisällä, vaihe vaiheelta
Jokainen lasersammutusviiva on asemien ketju, ja jokainen voi tehdä tai rikkoa sen takana olevan aseman tarkkuuden. Tyypillinen kokoonpano suoritetaan tässä järjestyksessä:
- Irrotuskone kelakorilla, karalla ja hydraulisella laajennuksella, joka maksaa materiaalin hallitun jännityksen alaisena.
- Kuorija ja langanpujottaja, ohjaavat nauhan linjaan jättämättä pintaa jälkiä.
- Tarkkuustasoitus, joka käsittelee nauhaa vuorotellen rullataivutusten avulla kelasarjan, varsijousen ja sisäisen jännityksen poistamiseksi.
- Silmukka tai akku, joka erottaa jatkuvan suoritusnopeuden leikkaamisen aloitus-lopetusrytmistä.
- Servosyöttö- ja mittausrullat, jotka asettavat nauhan millimetrin murto-osaan ohjelmoidusta leikkauslinjasta.
- Laserleikkausasema, jossa savunpoisto, suojalasi ja kuona- tai romukuljetin alla.
- Romusilppuri sekä pinoaminen tai robottiosien poisto uloskäynnistä.
Kaksi näistä asemista ansaitsevat enemmän huomiota kuin ne tavallisesti saavat erittelytaulukossa: vaaitus ja syöttö. Laser leikkaa näkemäänsä, joten kaikista leikkuupäähän saapuvista aalloista, kierteistä tai jännityskuvioista tulee mittamuutoksia myötävirtaan.
 Decoiling Tasoitus Laser Blanking Line JingShin integroitu kelanpoisto-, tasoitus- ja lasersammutuslinja eliminoi kuoleet. Älykäs sisäkkäisyys parantaa materiaalin käyttöä 8-15 %. Näytä tuote →
Purku-, tasoitus- ja lasersammutuslinjamme noudattaa tätä arkkitehtuuria integroimalla kelauksen, tarkkuustasoittimen, servo-syötön ja laserleikkausaseman yhdeksi ohjausalustaksi, jotta nopeus, jännitys ja leikkausparametrit pysyvät koordinoituina keskenään sen sijaan, että ne taistelevat keskenään.
Miksi tasaisuus ja stressin lievitys ovat etusijalla
Kela ei ole koskaan litteä saapuessaan. Se kantaa kelasarjaa kelaamisesta, varsijousia viiltosta ja lukittua jännityskuviota rullauksesta. Jos nämä viat saavuttavat laserin, kolme asiaa menee pieleen kerralla: polttoetäisyys poikkeaa, uurteiden laatu muuttuu ja osat, jotka näyttivät hyväksyttäviltä sängyssä, vääntyvät tai kumartuvat, kun ääriviiva on vapautettu.
Tästä syystä tarkkuustasaus kuuluu linjan sisäpuolelle, ei erillisenä toimenpiteenä ylävirtaan. Vuorotteleva taivutus materiaalin myötörajan yli jakaa jännityksen tasaisesti paksuuden läpi, joten aihiotus pysyy jälkeenpäin yhtä tasaisena kuin tasoittimen ulostulossa mitattuna.
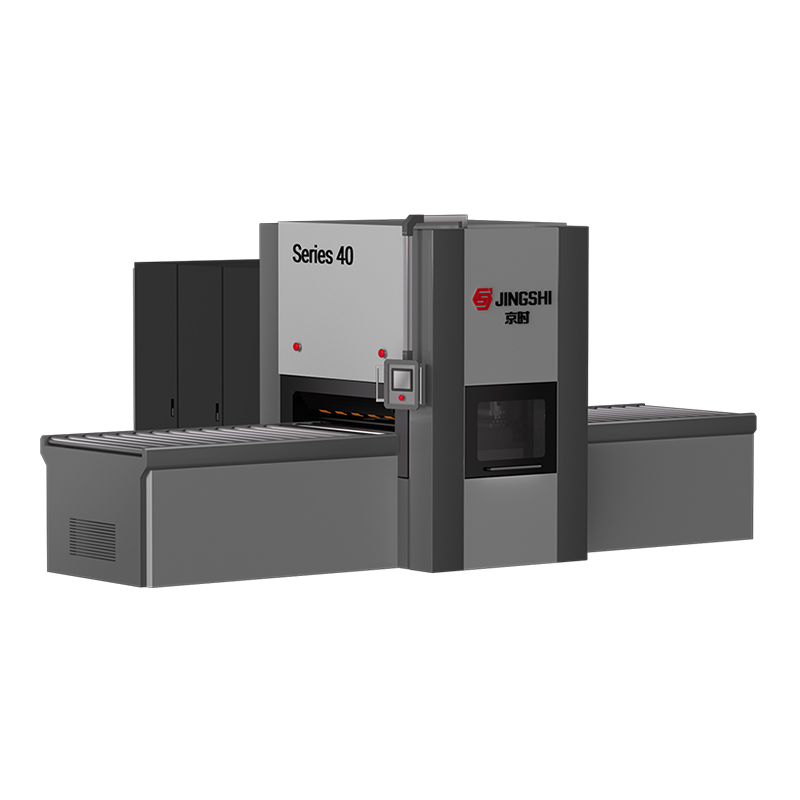
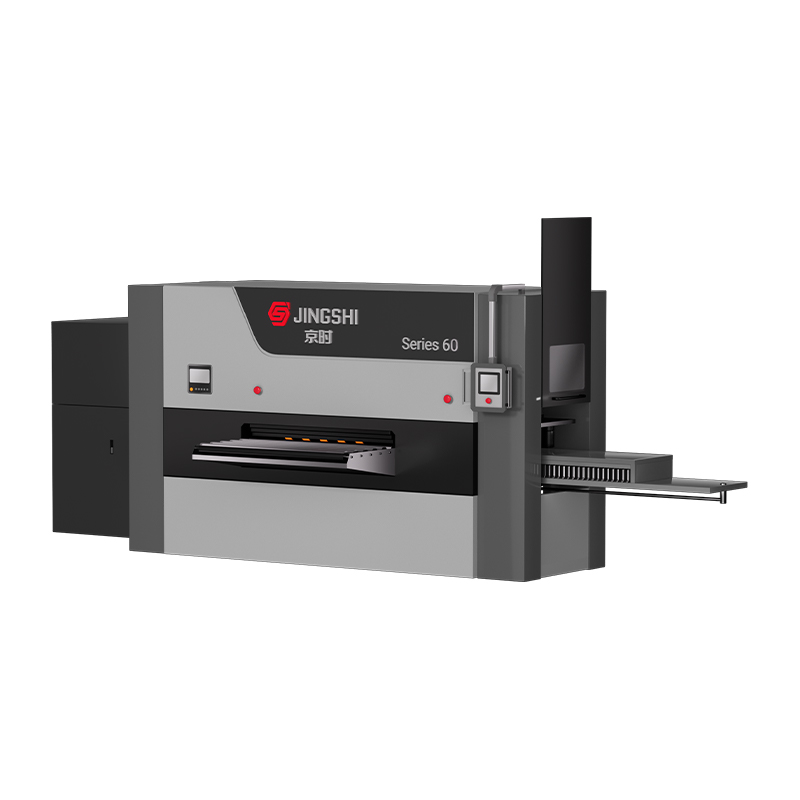
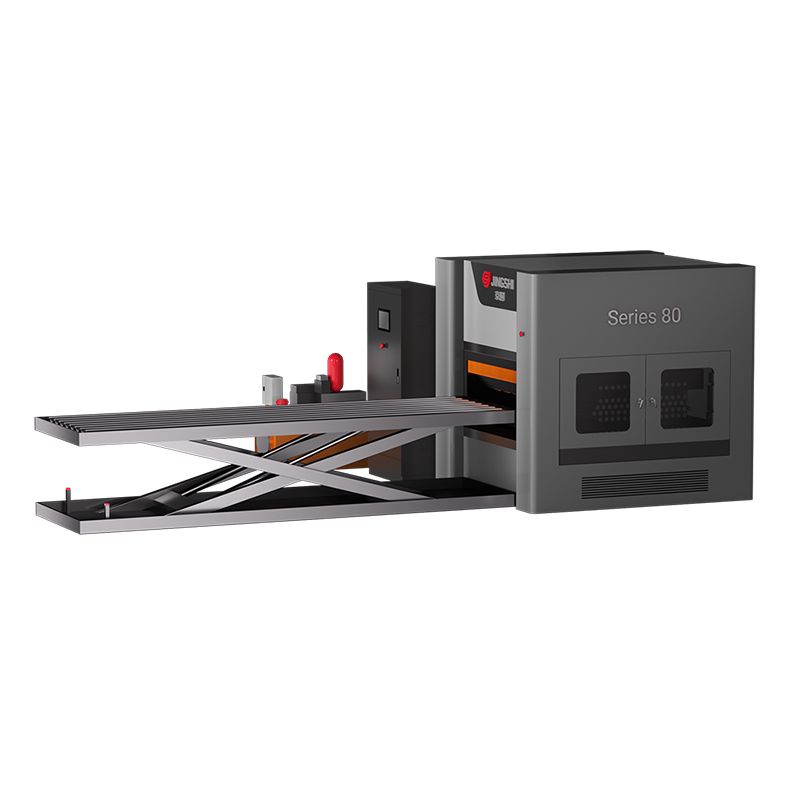
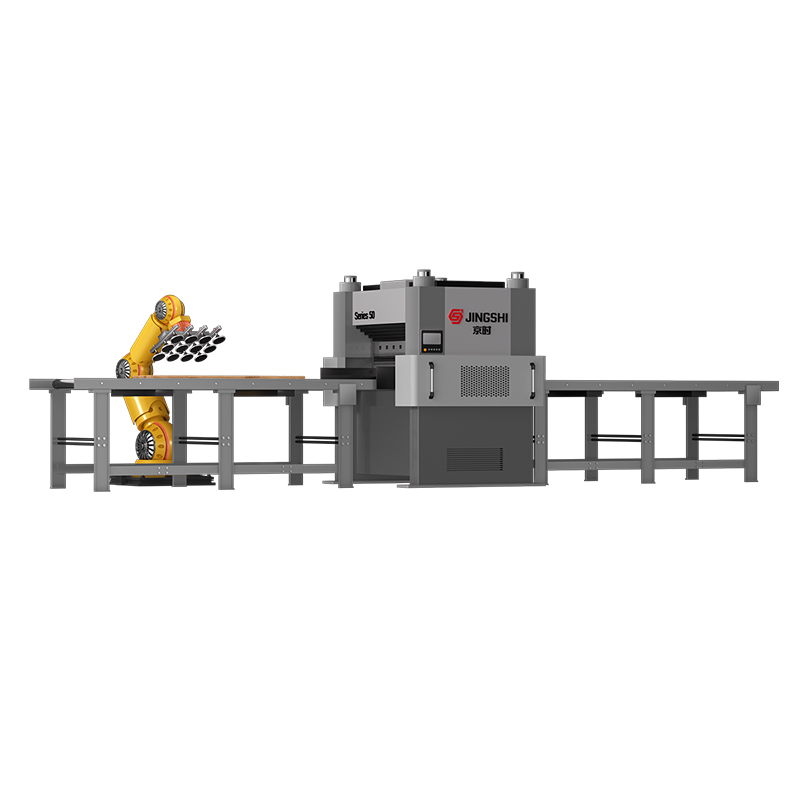
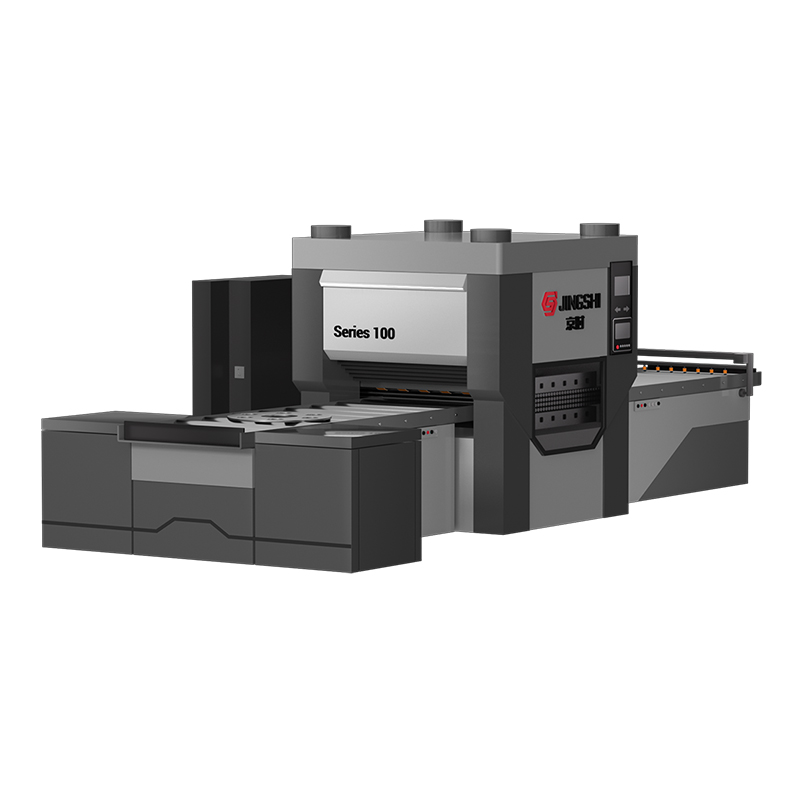
Tulimme kelan käsittelyyn hydraulisesta tasoituksesta, ja se tausta muotoilee kuinka määritämme sammutusviivan. Hydrauliset tarkkuustasoituskoneemme toimivat 40-sarjan raskaan käytön rungosta ja 50-sarjan nelipylväisestä älykkäästä alustasta 60-sarjan konfiguraatiosta paksulle levylle aina 80-sarjan malliin, joka mahdollistaa erittäin tarkan työn. Sama rullakasetti, eli hallittu tunkeutuminen, nopeat rullanvaihdot ja tiukka yhdensuuntaisuus, siirtyy kelalinjan tasoitusosaan.
Laser-tyhjennys, Die Blanking ja Cut-to-Length -vertailu
Useimmissa hankkeissa verrataan vähintään kolmea reittiä: puristinlinja, jossa on oma suutin, lasersammutuslinja ja leikkauslinja, joka tuottaa suorakaiteen muotoisia arkkeja. Kompromissit näyttävät tältä:
| Harkinta | Kuoleman tyhjennys | Laser-sammutuslinja | Pituudeltaan leikattu linja |
|---|---|---|---|
| Työkalu | Yksi kuoppa per osaa | Ei mitään, vain ohjelmat | Vain terän asennus |
| Vaihto | Kuoren vaihto, usein tunteja | Pöytäkirja, uusi sisäkkäinen tiedosto | Minuutit |
| Muotoilun vapaus | Muotti rajoittaa | Melkein mikä tahansa muoto | Suorat leikkaukset |
| Materiaalin käyttö | Kiinteä romukorvaus | Parannettu pesimällä | Korkea suorakulmioille |
| Lähtö | Korkein pitkillä lenkeillä | Vahva sekaerissä | Korkea tasaisille lakanoille |
| Infrastruktuuri | Puristuskuoppa ja raskas perustus | Maanpäällinen asennus | Maanpäällinen asennus |
Kuvio pätee: meistit voittavat hyvin pitkillä yhden muodon juoksuilla, lasersammutusviiva voittaa, kun muodot muuttuvat ja romu tulee minimoida, ja pituuteen leikattu viiva voittaa, kun kappale on suorakaiteen muotoinen ja tilavuudet ovat suuria.
Kun eri linjakokoonpano sopii paremmin
Kaikki tehtaat eivät tarvitse laseria silmukassa, ja sellaisen myyminen suorakulmioita leikkaavalle tehtaalle olisi huonoa suunnittelua. Jos osasi ovat suurelta osin suorakaiteen muotoisia, erittäin tarkka kela-, suoristus- ja syöttölinja tuottaa kelasta arkkiin suurella nopeudella pienemmällä investoinnilla ja yksinkertaisemmalla huollolla.
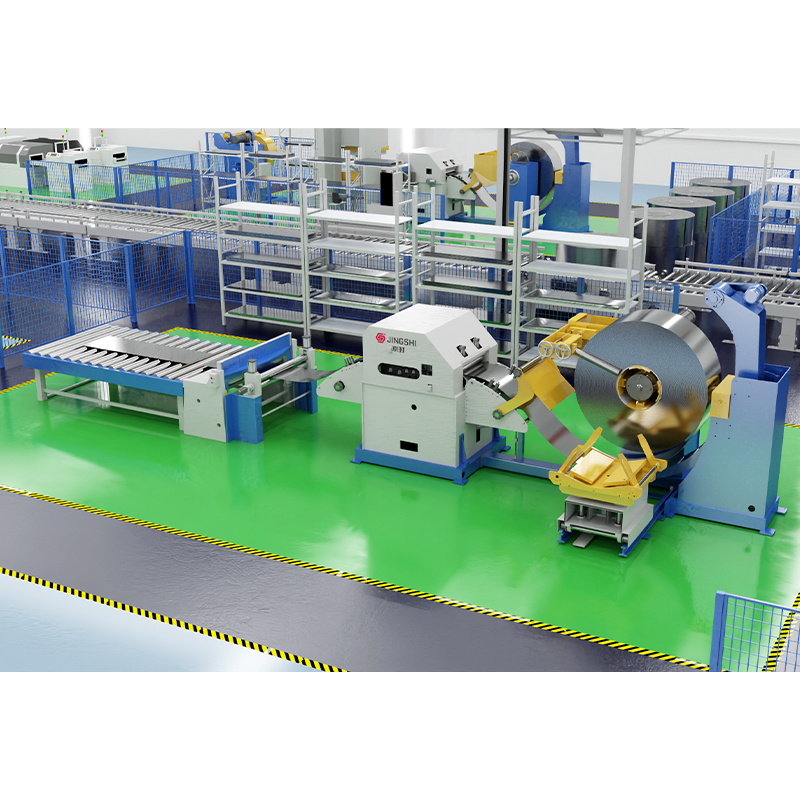 High Precision Decoiler suoristimen syöttölaite ja CTL-linja Paranna tehokkuutta automaattisella Decoiler Straightener Feeder -syöttimellämme, joka on leikattu pituuteen. Mukana Siemens PLC -servosyöttö ±0,5 mm tarkkuudella. Pyydä ilmainen tarjous. Näytä tuote →
Kun seuraava prosessi on leimaaminen litteiden aihioiden sijaan, suoraan puristimeen sidottu 3-in-1-erotin, suoristus ja servosyöttölaite poistaa välipinon kokonaan. Oikea vastaus riippuu aina osan geometriasta, eräkuviosta ja siitä, missä tasaisuus on taattava.
Käytännön valinnan tarkistuslista
Kun vertailet tarjouksia, pyydä näitä asioita kirjallisesti, koska ne määräävät todellisen kyvyn paljon enemmän kuin otsikon leikkausnopeus:
- Kelan leveys, sisä- ja ulkohalkaisija sekä kelan enimmäispaino, jonka purkulaite voi kantaa.
- Paksuusalue ja materiaaliluokat, mukaan lukien laskennassa käytetyt myötöraja-oletukset.
- Vaadittu tasaisuus tasoituksen jälkeen ilmaistuna I-yksiköinä tai millimetreinä metriä kohti.
- Leikkaustoleranssi ja toistettavuus koko työvuorossa, ei yhdessä kiillotetussa testikappaleessa.
- Laserteho, leikkuupään kokoonpano ja materiaalit, jotka tosiasiallisesti leikattiin hyväksynnän aikana.
- Pesäohjelmisto, yhteisleikkaus ja romun erottelu ja poistaminen.
- Linjanopeus kiihdytyksellä ja hidastuksella mukana sekä realistinen sykliaika osaa kohden.
- Pinoamismenetelmä, aihion paino ja kuinka osat pääsevät seuraavaan prosessiin.
- Varaosaluettelo, rullan kunnostusväli ja etätukimahdollisuus.
Kelojen ja aihioiden käsittely linjan ympärillä
Tyhjennysviiva toimii vain yhtä hyvin kuin materiaalivirta sen ympärillä. Kelojen lastaus, luurangon poisto ja pinottujen aihioiden siirtäminen ovat tehtäviä, jotka kuluttavat hiljaa työtä ja aiheuttavat vahinkoa, jos ne jätetään huomiotta layout suunnittelussa.
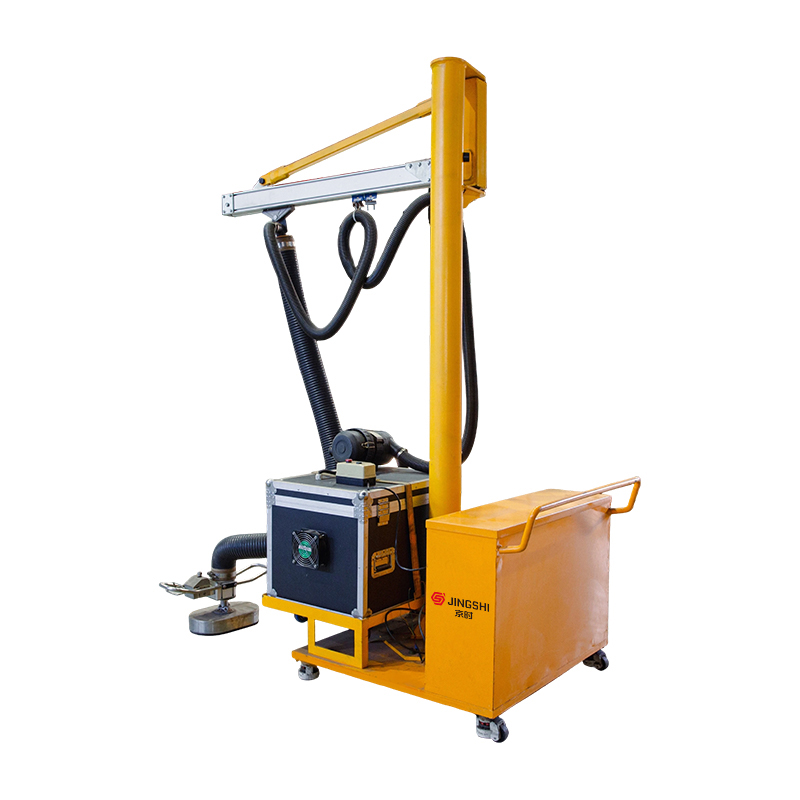 Siirrettävä imukupin nostokone Raskaiden kuormien siirtämisen useiden työpisteiden välillä ei pitäisi tarkoittaa koko koneen kokoonpanon siirtämistä joka kerta. JINGSHI Mobile Suction Cup -nostokone on rakennettu... Näytä tuote →
Esimerkiksi siirrettävällä imukupin nostokoneella yksi kuljettaja voi siirtää levyjä ja aihioita koskettamatta pintaa, mikä suojaa näkyviä osia ja vähentää reunavammojen riskiä. Tyhjiönosturit, puominosturit, taittovarsinosturit ja tehostetut manipulaattorit tukevat kaikki samaa roolia: pitävät materiaalin liikkeessä siiman leikkaamisen aikana.
Työskentely kumppanin kanssa, joka ymmärtää tasaisuuden
Suzhou JingShi Intelligent Equipment Co., Ltd. on perustettu vuonna 2016 ja se rakentaa hydraulisia tarkkuustasoituskoneita ja älykkäitä kelojen käsittelylinjoja sekä niiden ympärillä käytettyjä käsittelylaitteita. Tiimimme yhdistää mekaniikkasuunnittelun, hydraulitekniikan ja automaation ohjauksen, mikä on juuri se yhdistelmä, jota sulkulinja vaatii.
Jokainen kone kootaan ja testataan 2 557,97 neliömetrin laitoksessamme ennen toimitusta, ja tasaisuuden tarkkuus, suorituskyky kuormitettuna ja melu tarkistetaan. Laitteemme palvelevat autonosia, tarkkuuslevyjä, hissikomponentteja, maatalouskoneita, sahanteriä, tarkkuusleimausta, profiilien valmistusta ja sähkösovelluksia, teollisuudenaloja, joissa tasainen, jännitteetön aihio on kaiken loppupään lähtökohta. Voit tutustua koko valikoimaamme tarkkuustasoitus- ja kelojen käsittelylaitteet milloin tahansa.
Lasersammutuslinja ei ole kone, jonka ostat pelkän leikkausnopeuden vuoksi. Se on päätös erän joustavuudesta, materiaalisaatavuudesta, lattiatilasta ja siitä, kuinka paljon meistihuoltoa laitoksesi haluaa kestää seuraavan kymmenen vuoden aikana.
Jos arvioit tätä päätöstä, lähetä meille materiaaliluokat, paksuusalue ja piirustus tai kaksi tyhjääsi osaa. Kerromme sinulle, missä vaaitus on määritettävä, missä laser ansaitsee paikkansa ja missä yksinkertaisempi linja tekisi työn paremmin.