JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Teräksen käsittelyä käsitellään joskus yksinkertaisena kuljetusongelmana: laita levy nosturille, siirrä kelaa trukilla, syötä konetta. Jokainen, joka on viettänyt aikaa valmistuslattialla, tietää paremmin. Ohut levynippu voi taipua oman painonsa vaikutuksesta, raskas levy voi heilua, jos painopiste luetaan väärin, ja kela voi kaukoputkea tai avautua, jos voitto on kiire. Käsittelypäätökset näkyvät myös myöhemmin naarmuina, kumartuina, vääntyminä ja epäjohdonmukaisena tasaisuutta.
Hyvä teräksen käsittely yhdistää kolme asiaa: kuorman, laitteet ja seuraavaksi tulevan prosessivaiheen. Kyse ei ole niinkään suurimman nostimen ostamisesta vaan enemmän menetelmän sovittamisesta materiaaliin, ulottuvuuteen, pintaan ja linjan rytmiin.
Kartoita materiaalivirta ennen laitteiden valintaa
Ennen kuin vertaat nostureita tai alipainenostimia, kävele reitti, jonka levy tai kela kulkee rakennuksen läpi. Mistä se saapuu? Miten se säilytetään? Onko se leikattu, tasoitettu, lävistetty tai muotoiltu ennen seuraavaa liikettä? Jokainen siirto lisää vaurion mahdollisuuden ja pisteen, jossa kuljettajien on yritettävä, nostettava, käännettävä tai sijoitettava kuorma käsin.
Yksinkertainen materiaalivirtakartta paljastaa usein, että vaikein käsittelyvaihe ei ole raskain. Se voi olla ohut levy, joka taipuu imunoston aikana, pino öljyisiä aihioita, jotka liukuvat, tai kela, joka on sijoitettava tarkasti kelauskaran päälle. Alla oleva taulukko on käytännöllinen lähtökohta käsittelymenetelmien sovittamiseen materiaalin muotoon.
| Materiaalin muoto | Tyypillinen käsittelyriski | Mitä tarkistetaan |
|---|---|---|
| Ohut arkki | Taivutukset, pinnan naarmut, imuhäviö | Peiton peitto, arkin jäykkyys, reunatuki |
| Raskas levy | Pudonnut kuorma, puristuskohdat, nosturin ylikuormitus | Paino, painopiste, nostopisteet, nimelliskapasiteetti |
| Kela | Reunavaurio, kelan avautuminen, vaarallinen maksu | Kela ID and OD, weight, mandrel capacity, floor space |
| Leikkaa aihiot | Pinon epävakaus, öljy, terävät reunat | Pinon korkeus, pitotapa, henkilönsuojaimet |
Tarkoitus ei ole luoda papereita jokaista liikettä varten. Sen tarkoituksena on tunnistaa, missä yleiskäyttöinen haarukkatrukki tai nosturi on hyväksyttävä ja missä oma nostin, manipulaattori tai vaaitusaskel tekee työstä turvallisempaa ja toistettavampaa.
Turvallinen nostaminen alkaa kuormasta, ei nostajasta
Jokaisella nostolaitteella on rajansa, ja ne muuttuvat kuorman muodon ja kunnon mukaan. Tyhjiönostin, joka toimii hyvin puhtaalla, tasaisella, kylmävalssatulla levyllä, voi hankaloittaa öljyisellä, ruosteisella tai huokoisella levyllä. Symmetriselle aihiolle vakaa nostolaite voi olla epäturvallinen keskipisteen ulkopuoliselle hitsaukselle. Ensimmäinen kysymys on aina: mitä tarkalleen nostetaan ja miten se tasapainotetaan?
Paino, tasapaino ja kiinnitys
Vahvista kuorman paino sen sijaan, että arvioit sitä piirustuksen perusteella. Tarkista painopiste, erityisesti epäsymmetristen levyjen ja nippujen varalta. Käytä mitoitettuja nostopisteitä, levityspalkkia tarvittaessa ja pintaan sopivia lisälaitteita. Nosturin kuormakaavio ei ole ehdotus; se on rajana hallitun noston ja pudonneen kuorman välillä. Kierukoissa karan tai nostotavan tulee tukea kelaa murskaamatta reunoja tai päästämättä käärettä löystymään.
Yhdistä ote pintaan
Tyhjiönostimet ovat arvokkaita levyille, levyille ja lasille, koska ne jättävät yläpinnan kirkkaaksi ja vähentävät manuaalista rasitusta. Mutta imukupit tarvitsevat riittävän kosketuspinnan, puhtaan tiivistyspinnan ja tyhjiöreservin tai turvapidon sähkökatkon varalta. Kuljettajien tulee testata pito ennen jokaista nostoa ja tietää, mitä tehdä, jos kuorma alkaa luistaa. Jos tyhjiö ei sovi, mekaaniset puristimet, nostopalkit tai hyvin suunniteltu nosturi voi olla parempi valinta.
 Siirrettävä imukuppityhjiönostokone toistuvaan käsittelyyn Pyörällinen alipainenostin 360° kääntyvällä puomilla ja modulaarisella imupäällä tukee yhden henkilön laatikoiden, pussien, tynnyrien, peltilevyjen ja lasin siirtoa. Näytä tuote →
Toistuvassa käsittelyssä koneella tai kokoonpanoasemalla siirrettävä alipainenosturi tai puominosturi voi vähentää kurkotusta, vääntymistä ja käsin kantamista. Laitteen tulee seurata käyttäjän luonnollista liikettä, ei pakottaa käyttäjää työskentelemään laitteen ympärillä.
Tasaisuuden valvonta kuuluu käsittelysuunnitelmaan
Teräs ei lakkaa muuttumasta, kun se lähtee kelasta tai telineestä. Valssauksesta, jäähdytyksestä ja aikaisemmasta käsittelystä aiheutuvat sisäiset jännitykset voivat vapautua, kun osaa leikataan, lävistetään tai laserleikkataan. Levy, joka näyttää tasaiselta lavalla, voi taipua leikkauksen jälkeen, mikä aiheuttaa epäjohdonmukaisia rakoja puristimessa, huonoa sovitusta tai ylimääräistä korjausta. Siksi tasoitus on usein yhtä lailla käsittelykysymys kuin laatukysymys.
Tarkkuustasoitus vähentää keulaa, vääntöä ja reunaaaltoa taivuttamalla materiaalia ohjattujen telojen läpi. Se tekee loppusyötöstä ennakoitavamman ja vähentää aikaa, jonka käyttäjät käyttävät oikaisuun tai hylkäämiseen. Valinnan tulee perustua materiaalin laatuun, paksuusalueeseen, leveyteen, myötörajaan, vaadittuun tasaisuuteen ja prosessin tukemaan linjanopeuteen. Jos tasaisuustoleranssia ei ole määritelty, määritä se ennen koneiden vertailua; muuten jokainen lainaus perustuu eri oletukseen.
Tiimille, jotka tarvitsevat jaetun viitteen, tämä opas levymetallin tasaisuuden toleranssi on hyödyllinen lähtökohta keskustelulle tuotannon, laadun ja laitetoimittajien välillä.
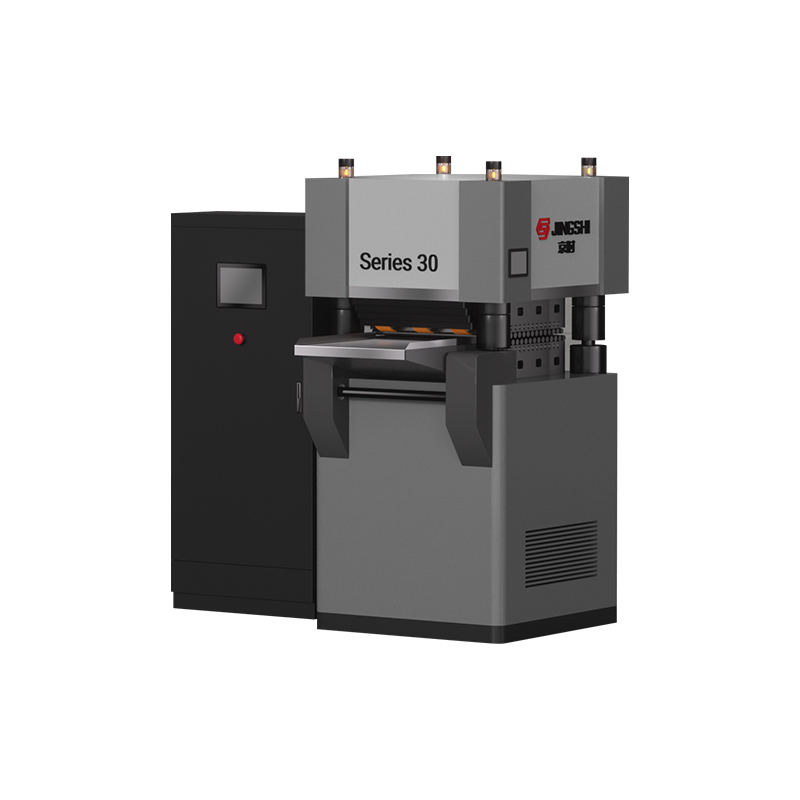
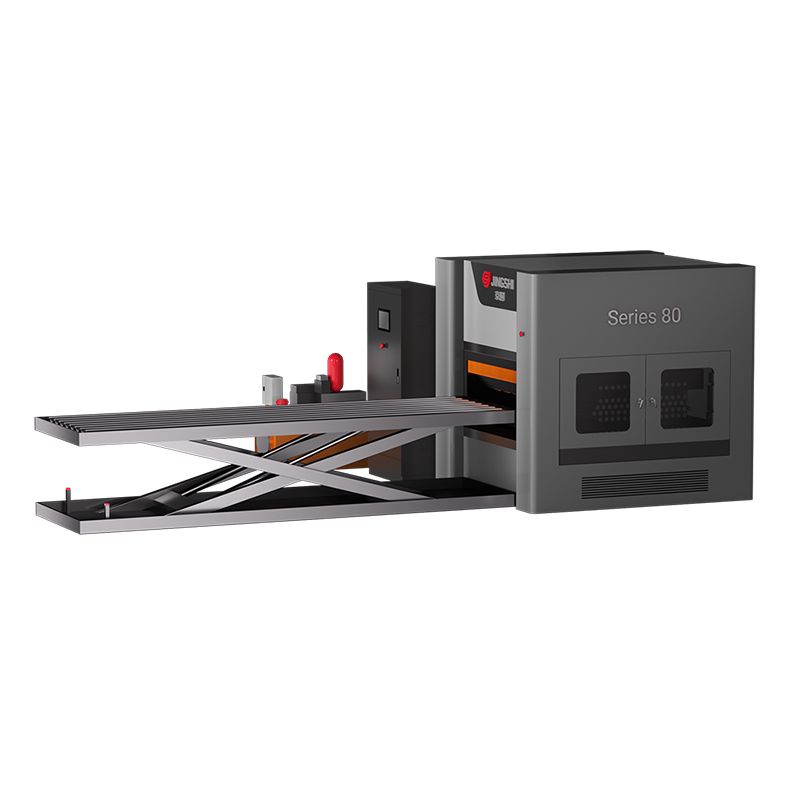
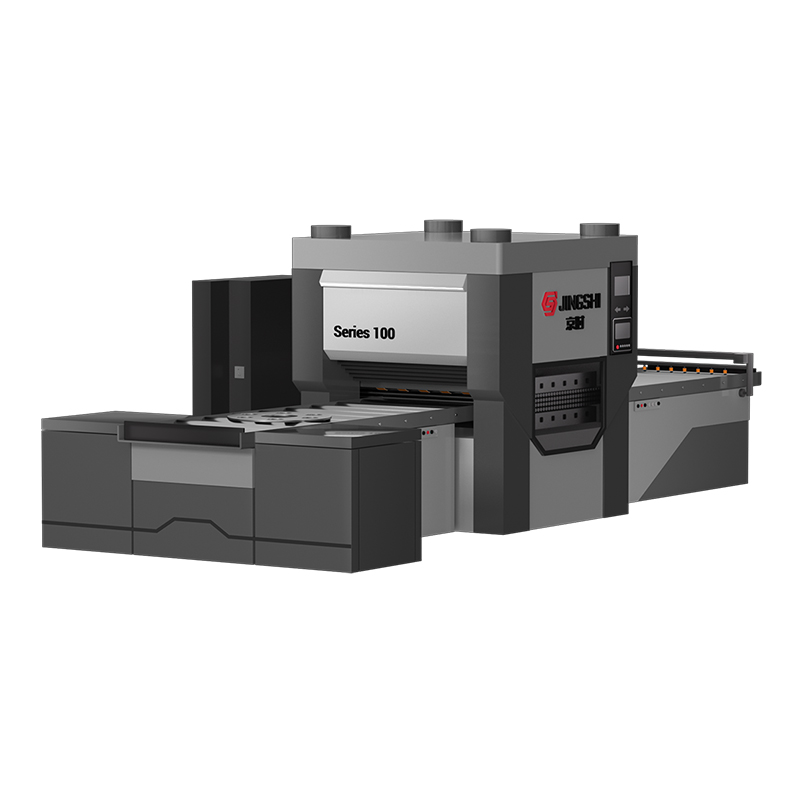
 Nelipylväinen hydraulinen tarkkuustasoituskone metallilevyille Käsittelee 0,8–5,0 mm:n arkkia ±0,01–0,05 mm:n tarkkuudella, 23 rullaa ja käyttöliittymän reseptejä; arvioida sopivuutta linjalatauksen, ruokinnan ja myötävirtauksen kanssa. Näytä tuote →
Kokemuksemme mukaan vakaat tulokset saadaan, kun tasoitus on määritelty osaksi koko virtausta: kuinka arkki lastataan, miten se syötetään, miten se mitataan ja miten se siirtyy seuraavalle asemalle. Koneesta, joka toimii hyvin yksittäisessä testissä, mutta ei sovi linjarytmiin, tulee pian pullonkaula.
Kelan käsittely: Ajattele kelasta ensimmäiseen leikkaukseen
Kela ei ole vain painava pakkaus. Se varastoi energiaa, ja tätä energiaa on valvottava lastauksen, pujottamisen ja maksun aikana. Decoiler, suoristus, syöttö, silmukka ja leikkaus- tai lävistysasema muodostavat järjestelmän. Jos yksi elementti on alimitoitettu tai huonosti synkronoitu, viiva voi merkitä pintaa, menettää kohdistuksen tai aiheuttaa löysyyttä, joka asettaa käyttäjät vaaraan.
Linjojen synkronointi on tärkeämpää kuin otsikon nopeus
Kelalinja, joka kulkee nopeammin kuin puristin tai laser, voi aiheuttaa stop-start -syötön ja epäjohdonmukaisen osan laadun. Liian hidas linja voi pakottaa tarpeettoman manuaalisen käsittelyn toimintojen välillä. Käytännön tavoite on tasainen, jatkuva virtaus siinä tahdissa, jonka myötävirtaprosessi hyväksyy. Tämä tarkoittaa kelan painon ja ulkohalkaisijan, karan kapasiteetin, suoristusrullan halkaisijan, syöttötarkkuuden, silmukan ohjauksen ja huoltokäyttöön tarvittavan tilan tarkistamista.
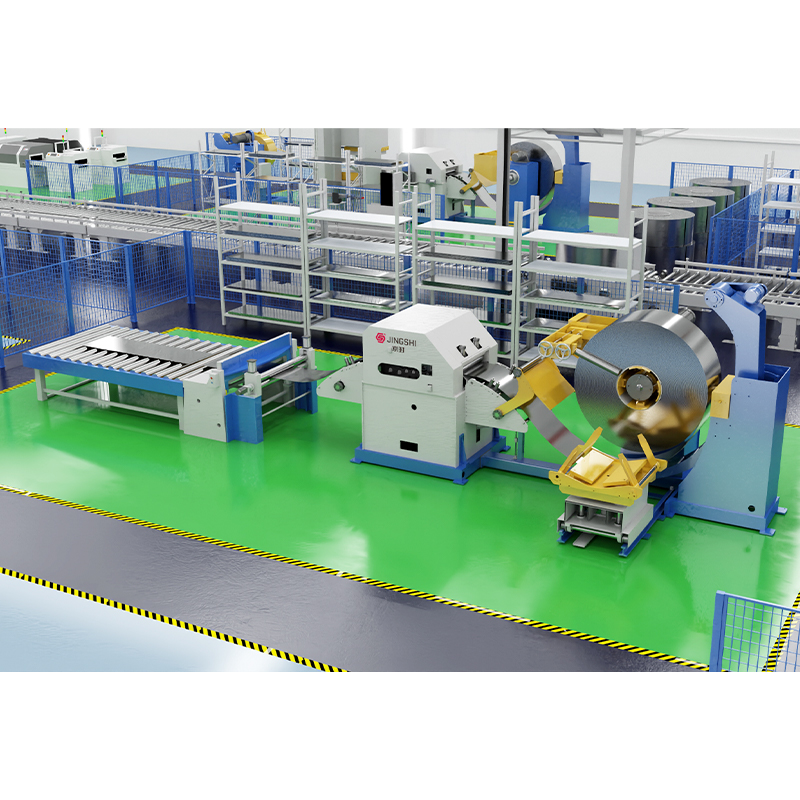 Erittäin tarkka Decoiler-suoristinsyöttölaite ja leikattu pituus Integroi kelauksen, tasauksen, servosyötön ja leikkaamisen alumiinille ja ruostumattomalle kelalle; Tarkista kelan paino, syöttötarkkuus, silmukan ohjaus ja puristuslinjan rytmi. Näytä tuote →
Auto- ja tarkkuusleimaustöissä kelan käsittelyn on usein tuettava tiukkoja toleransseja ja suurta toistettavuutta. Sovelluksen vaatimukset voivat olla melko erilaisia kuin yleisessä valmistusliikkeessä, joten se auttaa tarkistamaan autojen ja moottoripyörien osien sovellus vaatimukset aikaisin, ennen kuin linjaasettelu on korjattu.
Nostolaitteet linjan ympärillä
Yksikään nostolaite ei kata kaikkia teräksenkäsittelytehtäviä. Nosturit ovat tehokkaita pitkillä matkoilla ja raskailla kuormilla. Puominosturit tarjoavat nopean peiton työsolussa. Taitettavavarsiset nosturit voivat ulottua alueille, joissa tavallinen puomi on hankala. Tehoavusteiset manipulaattorit auttavat kuljettajaa sijoittamaan osan ilman koko painoa. Tyhjiönostimet käsittelevät levyjä, levyjä ja muita ei-huokoisia pintoja, kun kuppijärjestely vastaa kuormaa.
Valitse kattavuuden, lattiatilan ja tiheyden mukaan
- Käytä vapaasti seisovaa puomia tai taitettavaa nosturia, kun työalue tarvitsee paikallista peittoa ilman pysyvää nosturipolkua.
- Käytä seinään kiinnitettävää puomia, jossa lattiatilaa on vähän ja rakennuksen rakenne tukee ulottuvuutta.
- Käytä manipulaattoria toistuviin asemointi-, kääntö- tai kokoonpanotehtäviin, joissa käyttäjän on ohjattava osaa käsin.
- Käytä alipainenostinta, kun pinta on sopiva ja ensisijaisena tavoitteena on pitää arkin yläosa puhtaana ja välttää merkintöjä.
Ulkoasu on osa valintaa. Nostin, joka tukkii käytävän, pakottaa käyttäjät kävelemään taaksepäin tai ei pääse varastotelineeseen, ohitetaan tuotantopaineen alaisena. Merkitse nouto- ja laskeutumisalueet, pidä kulkureitti vapaana ja varmista, että ohjauskahvaan pääsee käsiksi luonnollisesta seisoma-asennosta.
Päivittäiset tottumukset, jotka suojaavat ihmisiä ja materiaalia
Pelkät laitteet eivät tee teräksen käsittelystä turvallista. Rutiinit laitteiden ympärillä tekevät. Lyhyt vaihtoa edeltävä tarkastus ja selkeä nostosuunnitelma estävät monet loukkaantumiseen tai materiaalin vaurioitumiseen johtavat ongelmat.
- Tarkasta nostohihnat, koukut, ketjut, imukupit, letkut ja ohjausriiput ennen ensimmäistä nostoa.
- Varmista kuorman paino ja tasapaino, erityisesti kun levy tai kela on leikattu tai niputettu uudelleen.
- Testaa alipainekahvaa ja tarkista, että alipainemittari pysyy paikallaan ennen kuorman siirtämistä.
- Pidä kädet, jalat ja löysät vaatteet etäällä puristuskohdista ja kulkureiteistä.
- Käytä reunasuojausta ja asianmukaista pinoamista, jotta varastoitu materiaali ei liiku tai putoa.
- Pysähdy ja ilmoita epätavallisesta melusta, ajautumisesta, löysyydestä tai pintavauriosta sen sijaan, että kiertäisi niitä.
Koulutukseen tulee sisältyä mitä ei saa nostaa ja miten nostaa. Käyttäjät tarvitsevat valtuudet keskeyttää työn, kun kuorma näyttää epävakaalta tai lisälaite ei ole sopiva. Tämä kulttuuri on arvokkaampi kuin mikään yksittäinen laite.
Teräksenkäsittelykumppanin valinta
Paras toimittajakeskustelu alkaa materiaalista ja prosessista, ei luettelosivusta. Tuo mukaan paksuusalue, kelan koko, osan koko, tasaisuusvaatimus, linjan nopeus ja käytettävissä oleva lattiatila. Kysy, kuinka nostomenetelmä integroidaan tasoitus- tai kelalinjaan, miten kuljettajat koulutetaan ja mitä varaosia ja huoltotukea on saatavilla käyttöönoton jälkeen.
Käytännön kumppani pyytää näkemään teräksen kulkeman reitin ja osoittaa, missä yksinkertaisempi menetelmä voi riittää. Suosittelemme tätä lähestymistapaa: ratkaise käsittelyongelma siinä kohdassa, jossa se todella esiintyy, olipa kyseessä sitten nostolaite, tasoitus tai koordinoitu kelalinja. Kun kuormaa, konetta ja ihmisiä tarkastellaan yhdessä, teräksen käsittelystä tulee muutakin kuin liikettä. Siitä tulee kontrolloitu, toistettava osa tuotantoa.